Jako dostawca wierteł krętych na własne oczy widziałem, jak ważne jest uzyskanie gładkiego otworu podczas procesu wiercenia. Gładki otwór nie tylko podnosi jakość gotowego produktu, ale także zmniejsza ryzyko uszkodzenia przedmiotu obrabianego i samego wiertła. W tym poście na blogu omówię różne czynniki, które mogą mieć wpływ na gładkość otworu wywierconego wiertłem krętym.
1. Geometria wiertła
Geometria wiertła krętego odgrywa kluczową rolę w określaniu gładkości wywierconego otworu. Oto kilka kluczowych cech geometrycznych:
Kąt punktowy
Kąt wierzchołkowy to kąt utworzony przez dwie krawędzie skrawające na końcu wiertła. Mniejszy kąt wierzchołkowy, zwykle około 118 stopni w przypadku wiercenia ogólnego w metalu, pozwala wiertłu łatwiej wnikać w przedmiot obrabiany. Powoduje to mniejszą siłę przykładaną do wiertła i przedmiotu obrabianego, co może prowadzić do gładszego otworu. Jednakże w przypadku twardszych materiałów większy kąt wierzchołkowy, na przykład 135 stopni, może być bardziej odpowiedni, ponieważ zapewnia większą wytrzymałość końcówki wiertła.
Kąt helisy
Kąt linii śrubowej to kąt pomiędzy osią wiertła a rowkiem spiralnym. Większy kąt linii śrubowej pomaga w usuwaniu wiórów, ponieważ zapewnia bardziej efektywną ścieżkę ucieczki wiórów z otworu. Gdy wióry są usuwane szybko i skutecznie, jest mniej prawdopodobne, że zatykają rowki i powodują tarcie, które może prowadzić do nierównego otworu. Na przykład wiertła o dużym kącie pochylenia linii śrubowej (około 40–45 stopni) są często używane do wiercenia w miękkich materiałach, takich jak aluminium, gdzie głównym problemem jest odprowadzanie wiórów.
Szerokość marginesu
Margines to wąski pas ziemi wzdłuż zewnętrznej średnicy wiertła, który zapewnia podparcie i prowadzenie podczas przemieszczania się wiertła przez przedmiot obrabiany. Szerszy margines może pomóc w utrzymaniu wiertła centralnie w otworze, zmniejszając prawdopodobieństwo przemieszczania się wiertła i powstania nieregularnego otworu. Jeśli jednak margines jest zbyt szeroki, może zwiększyć tarcie pomiędzy wiertłem a przedmiotem obrabianym, co może skutkować bardziej szorstkim otworem.
2. Materiał wiertła
Materiał wiertła krętego ma również istotny wpływ na gładkość wierconego otworu.
Stal szybkotnąca (HSS)
Wiertła HSS są popularnym wyborem do wiercenia ogólnego. Są stosunkowo niedrogie i można nimi wiercić w różnych materiałach, w tym w stali miękkiej, drewnie i tworzywach sztucznych. Wiertła HSS mogą zapewnić w miarę gładki otwór, ale mogą zużywać się szybciej w porównaniu do innych materiałów, szczególnie podczas wiercenia w twardszych materiałach. Zużycie to może prowadzić do zmniejszenia ostrości krawędzi skrawających, co z czasem powoduje powstawanie bardziej chropowatych otworów.
Stal kobaltowa
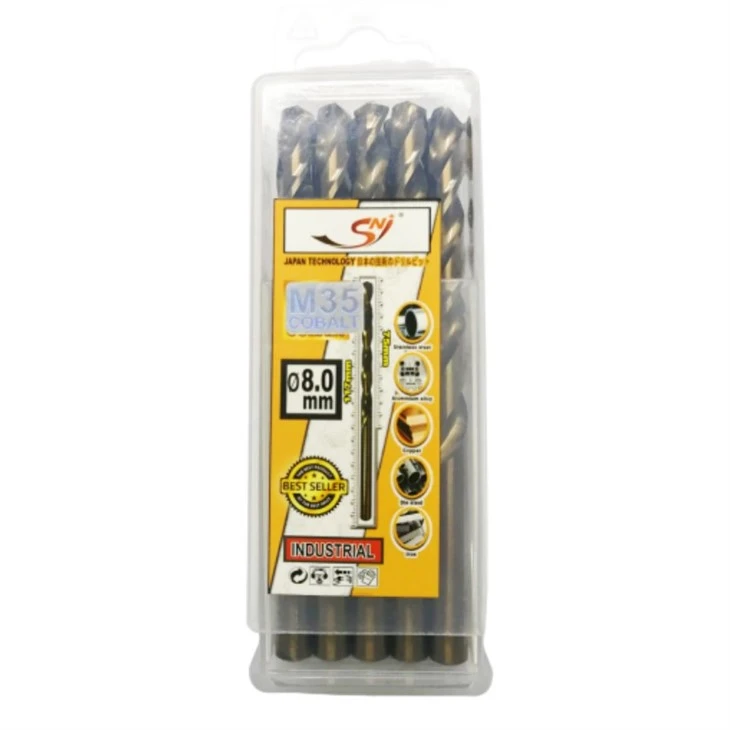
Wiertła ze stali kobaltowej zawierają niewielki procent kobaltu, co czyni je twardszymi i bardziej odpornymi na ciepło niż wiertła HSS. Nadają się do wiercenia w twardszych materiałach, takich jak stal nierdzewna i żeliwo. Zwiększona twardość i odporność cieplna wierteł ze stali kobaltowej pozwala im zachować ostrość przez dłuższy czas, co może skutkować gładszym otworem, szczególnie podczas wiercenia twardych materiałów.
Węglik
Wiertła węglikowe są wyjątkowo twarde i odporne na zużycie. Są często używane do bardzo precyzyjnego wiercenia w twardych materiałach, takich jak ceramika i hartowana stal. Wiertła węglikowe umożliwiają wytwarzanie bardzo gładkich otworów dzięki ich zdolności do utrzymywania ostrej krawędzi skrawającej nawet w warunkach dużych naprężeń. Są jednak droższe niż wiertła ze stali HSS i kobaltowej i są bardziej kruche, dlatego wymagają ostrożnego obchodzenia się z nimi.
3. Materiał przedmiotu obrabianego
Materiał wierconego przedmiotu jest kolejnym ważnym czynnikiem wpływającym na gładkość otworu.
Miękkie materiały
Miękkie materiały, takie jak aluminium i mosiądz, są na ogół łatwiejsze do wiercenia i mogą wytwarzać gładsze otwory. Materiały te charakteryzują się mniejszą odpornością na przecięcie, co oznacza, że wiertło może łatwiej wnikać w obrabiany przedmiot. Jednak miękkie materiały są również bardziej podatne na odkształcenia, dlatego ważne jest, aby zastosować odpowiednie parametry wiercenia, aby zapobiec tworzeniu się zadziorów i ostrych krawędzi.
Twarde materiały
Twarde materiały, takie jak stal nierdzewna i stal hartowana, stwarzają większe wyzwania podczas wiercenia. Wymagają większej siły do penetracji, a wiertło jest bardziej narażone na szybsze zużycie. Wysoka twardość tych materiałów może również powodować wibracje wiertła, co może prowadzić do nierównego otworu. Aby płynnie wiercić w twardych materiałach, często konieczne jest użycie wiertła wykonanego z odpowiedniego twardego materiału (takiego jak węglik) oraz zastosowanie odpowiednich płynów obróbkowych w celu zmniejszenia tarcia i ciepła.
Materiały kompozytowe
Materiały kompozytowe, takie jak polimery wzmocnione włóknami węglowymi (CFRP), stają się coraz bardziej popularne w różnych gałęziach przemysłu. Wiercenie materiałów kompozytowych może stanowić wyzwanie, ponieważ często stanowią one kombinację różnych materiałów o różnych właściwościach. Wiertło musi być w stanie przeciąć włókna bez powodowania rozwarstwiania lub strzępienia na krawędziach otworu. Do wiercenia materiałów kompozytowych często stosuje się specjalistyczne wiertła o unikalnych geometriach, aby zapewnić gładki otwór.

4. Parametry wiercenia
Parametry wiercenia, w tym prędkość, posuw i płyn obróbkowy, również odgrywają istotną rolę w uzyskaniu gładkiego otworu.
Prędkość wiercenia
Prędkość wiercenia, mierzona w obrotach na minutę (RPM), określa, jak szybko obraca się wiertło. Zbyt duża prędkość może powodować nadmierne wytwarzanie ciepła, co może prowadzić do stępienia wiertła i nierównego otworu. Z drugiej strony, zbyt mała prędkość może spowodować, że wiertło nie będzie ciąć efektywnie, co spowoduje, że wiertło będzie ocierać się o obrabiany przedmiot, a nie go przecinać, co również może prowadzić do powstania nierównego otworu. Optymalna prędkość wiercenia zależy od materiału wiertła i przedmiotu obrabianego. Na przykład podczas wiercenia aluminium wiertłem HSS odpowiednia może być stosunkowo duża prędkość (około 3000 - 5000 obr./min), podczas gdy do wiercenia stali nierdzewnej zwykle wymagana jest niższa prędkość (około 500 - 1500 obr./min).
Szybkość podawania
Posuw to prędkość, z jaką wiertło wnika w obrabiany przedmiot. Aby uzyskać gładki otwór, niezbędny jest odpowiedni posuw. Jeśli prędkość posuwu jest zbyt duża, wiertło może zostać przeciążone i złamać się lub może powstać nierówny otwór w wyniku przyłożenia nadmiernej siły. Jeśli posuw jest zbyt niski, wiertło może ocierać się o obrabiany przedmiot, powodując nagrzewanie się i zużycie, a w rezultacie nierówny otwór. Szybkość posuwu należy dostosować do materiału przedmiotu obrabianego, średnicy wiertła i prędkości wiercenia.
Płyn do cięcia
Płyn obróbkowy służy do zmniejszenia tarcia i ciepła podczas procesu wiercenia. Pomaga także wypłukać wióry z otworu. Zastosowanie odpowiedniego chłodziwa może znacznie poprawić gładkość wierconego otworu. Na przykład przy wierceniu metali powszechnie stosuje się rozpuszczalne w wodzie płyny obróbkowe. Mogą chłodzić wiertło i przedmiot obrabiany, zmniejszać tarcie i zapobiegać przyklejaniu się wiórów do wiertła. W niektórych przypadkach możliwe jest wiercenie na sucho, ale zwykle skutkuje to bardziej szorstkim otworem i krótszą żywotnością wiertła w porównaniu do wiercenia z użyciem chłodziwa.
5. Maszyna i konfiguracja
Wiertarka i jej ustawienie również mają wpływ na gładkość otworu.
Sztywność maszyny
Aby uzyskać gładki otwór, niezbędna jest sztywna wiertarka. Jeśli maszyna nie jest wystarczająco sztywna, może wibrować podczas wiercenia, co może powodować przemieszczanie się wiertła i powstawanie nieregularnego otworu. Dobrze konserwowana i odpowiednio skalibrowana wiertarka z solidną podstawą i stabilnym wrzecionem może pomóc w zapewnieniu płynnego przesuwania się wiertła w obrabianym przedmiocie.
Mocowanie przedmiotu obrabianego
Prawidłowe zamocowanie przedmiotu obrabianego ma kluczowe znaczenie. Obrabiany przedmiot powinien być bezpiecznie zamocowany na miejscu, aby zapobiec jego przesuwaniu się lub wibracjom podczas procesu wiercenia. Jeśli przedmiot obrabiany się poruszy, może to spowodować zboczenie wiertła z zamierzonej ścieżki, w wyniku czego powstanie nierówny lub niewspółosiowy otwór. Używanie zacisków, imadeł lub innych odpowiednich elementów może pomóc w utrzymaniu stabilności przedmiotu obrabianego.
Wniosek
Podsumowując, uzyskanie gładkiego otworu przy użyciu wiertła krętego zależy od kombinacji czynników, w tym geometrii wiertła, materiału wiertła, materiału przedmiotu obrabianego, parametrów wiercenia i konfiguracji maszyny. Jako dostawca wierteł krętych oferujemy szeroką gamę wysokiej jakości wierteł, takich jakNowe całkowicie szlifowane wiertło kręte typu 4341 DIN 338 do metalu,Niezwykle ostre diamentowe brzeszczoty typu Tuck Point, IWiertło kręte z kutym wykończeniem żarowym Sinodream do metalu, które zostały zaprojektowane z myślą o zaspokojeniu różnorodnych potrzeb naszych klientów.
Jeśli szukasz odpowiedniego wiertła krętego do konkretnego zastosowania lub masz jakiekolwiek pytania dotyczące uzyskania gładkiego otworu, skontaktuj się z nami, aby uzyskać więcej informacji i omówić swoje potrzeby zakupowe. Zależy nam na dostarczaniu najlepszych produktów i rozwiązań, które pomogą Ci osiągnąć optymalne wyniki wiercenia.
Referencje
- Trent, EM i Wright, PK (2000). Cięcie metalu. Butterworth-Heinemann.
- Kalpakjian, S. i Schmid, SR (2008). Inżynieria i technologia produkcji. Sala Pearson Prentice.
- Boothroyd, G., Dewhurst, P. i Knight, WA (2011). Projektowanie produktu do produkcji i montażu. CRC Prasa.